


Неравномерный изгиб при штамповке листового металла — распространенная, но неприятная проблема, которая может существенно повлиять на качество и функциональность конечного продукта. Как опытный поставщик услуг по штамповке и гибке листового металла, я неоднократно сталкивался с этой проблемой и разработал эффективные стратегии ее решения. В этом блоге я поделюсь своими мыслями о причинах неравномерного изгиба и предложу практические решения, которые помогут вам добиться стабильных и качественных результатов.
Понимание причин неравномерного изгиба
Материал – сопутствующие факторы
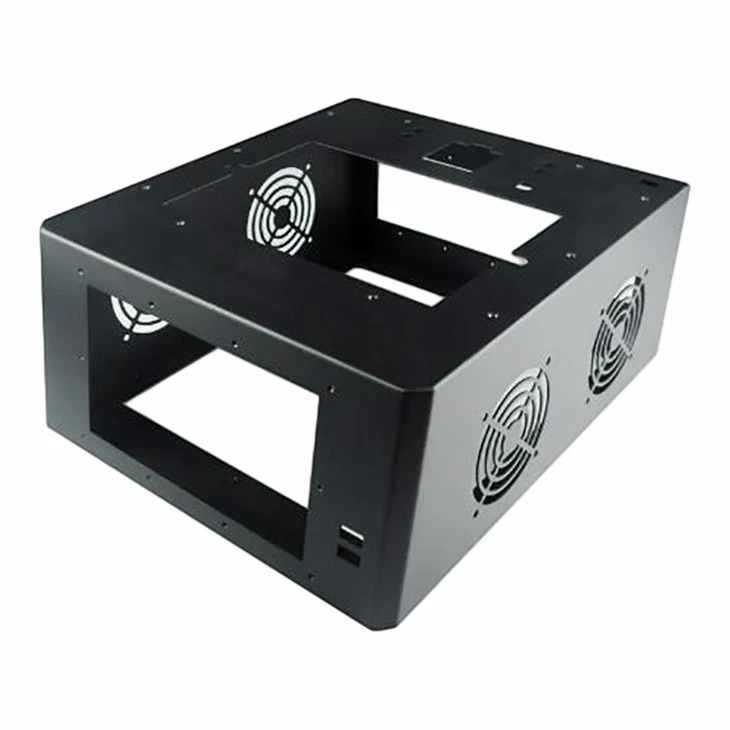
Свойства самого листового металла играют решающую роль в процессе гибки. Различия в толщине материала могут привести к неравномерному изгибу. Даже небольшая разница в толщине листа может привести к тому, что металл будет легче гнуться на более тонких участках и меньше – на более толстых. Например, если вы работаете сКорпус компьютера из листового металла, непостоянная толщина может привести к тому, что корпус не будет правильно стыковаться друг с другом.
Еще одним фактором, связанным с материалом, является направление волокон. Листовой металл имеет зернистую структуру, и изгиб против волокон может вызвать растрескивание или неравномерную деформацию. Когда металл сгибается параллельно волокнам, он обычно изгибается более плавно. Если направление волокон не учитывать в процессе штамповки, может возникнуть неравномерный изгиб.
Проблемы с инструментами и оборудованием
Изношенный или поврежденный инструмент является основной причиной неравномерного изгиба. Пуансоны и матрицы, находящиеся в плохом состоянии, могут привести к неравномерному распределению давления на листовой металл. Например, пуансон с тупой кромкой может не прорезать металл аккуратно, что приведет к неравномерной деформации при изгибе. Кроме того, неправильно выровненный инструмент может привести к сгибу листа под неправильным углом или к неравномерному усилию по всему изгибу.
Штамповочный пресс сам по себе также может усугубить проблему. Если пресс имеет недостаточную мощность для сгибания материала, он может не суметь равномерно приложить достаточное усилие, что приведет к неравномерным изгибам. С другой стороны, если скорость пресса слишком высока, это может привести к слишком быстрой деформации металла, что приведет к неравномерным результатам.
Процесс — связанные проблемы
Неправильная последовательность изгиба может привести к неравномерному изгибу. Если листовой металл согнут в неправильном порядке, могут накапливаться внутренние напряжения, вызывающие коробление или неравномерный изгиб металла. Например, при создании сложных фигур, таких какГибка листового металла из нержавеющей стали для корпуса, правильная последовательность изгиба необходима для обеспечения точности окончательной формы.
Отсутствие надлежащей смазки в процессе штамповки также может привести к неравномерному изгибу. Смазка уменьшает трение между инструментом и листовым металлом, позволяя металлу течь более плавно во время гибки. Без адекватной смазки металл может прилипнуть к инструменту, что приведет к неравномерной деформации.
Решения проблемы неравномерного изгиба
Проверка и подготовка материалов
Прежде чем приступить к процессу штамповки и гибки, очень важно проверить листовой металл на наличие изменений толщины. Используйте микрометр или другие точные измерительные инструменты, чтобы проверить толщину в нескольких точках листа. Если обнаружены значительные различия в толщине, может потребоваться выбрать другую партию материала или выполнить дополнительную обработку для корректировки толщины.
Определите направление волокон листового металла и соответствующим образом спланируйте процесс гибки. Отметьте направление волокон на листе, чтобы убедиться, что все изгибы сделаны в нужном направлении. Этот простой шаг может значительно снизить риск неравномерного изгиба и растрескивания.
Обслуживание и оптимизация оснастки
Регулярно проверяйте и обслуживайте свои инструменты. Проверьте пуансоны и матрицы на наличие признаков износа, таких как потускневшие края или сколы. Своевременно заменяйте все изношенные компоненты инструмента, чтобы обеспечить стабильную работу. Кроме того, убедитесь, что инструменты правильно выровнены. Используйте инструменты и приспособления для выравнивания, чтобы убедиться, что пуансоны и матрицы расположены по центру и параллельны друг другу.

Оптимизируйте конструкцию оснастки в соответствии с конкретными требованиями к гибке. При проектировании пуансонов и штампов учитывайте такие факторы, как радиус изгиба, угол изгиба и свойства материала. Хорошо спроектированный инструмент может помочь более равномерно распределить изгибающую силу, что приведет к более равномерным изгибам.
Регулировка и контроль пресса
Убедитесь, что штампующий пресс имеет достаточный тоннаж для сгибания материала. Обратитесь к спецификациям материала и проконсультируйтесь с производителем пресса, чтобы определить подходящий тоннаж. Отрегулируйте скорость пресса до уровня, позволяющего металлу плавно деформироваться, не вызывая чрезмерного напряжения. Для более толстых или твердых материалов может потребоваться более медленная скорость пресса.
Внедрить систему контроля качества для контроля работы пресса в процессе гибки. Используйте датчики и устройства мониторинга для обнаружения любых изменений давления, скорости или других параметров. При обнаружении каких-либо отклонений немедленно примите меры по их устранению, чтобы предотвратить неравномерный изгиб.
Улучшение процесса
Разработайте правильную последовательность изгиба для каждой детали. Учитывайте геометрию конечного изделия и внутренние напряжения, которые могут возникнуть при изгибе. Используйте программное обеспечение для компьютерного проектирования (САПР) и моделирования, чтобы спланировать последовательность гибки и оптимизировать процесс. Это поможет снизить риск неравномерного изгиба и улучшить общее качество изделия.
В процессе штамповки используйте соответствующие смазочные материалы. Выбирайте смазку, совместимую с листовым металлом и инструментальными материалами. Равномерно нанесите смазку на лист и поверхности инструментов, чтобы уменьшить трение и обеспечить плавное течение металла во время гибки.
Тематические исследования
Давайте посмотрим на реальный пример. К нам обратился заказчик с проблемой неравномерного изгиба.Строительный кронштейн из нержавеющей стали для гибки листового металла. После тщательного осмотра мы обнаружили, что оснастка изношена, а последовательность гибки неправильная. Мы заменили изношенные пуансоны и матрицы и изменили последовательность гибки с помощью моделирования CAD. В результате проблема неравномерного изгиба была устранена, а качество кронштейнов заказчик остался очень доволен.
Замешан еще один случайКорпус компьютера из листового металла. Проблема заключалась в том, что листовой металл имел непостоянную толщину. Мы тщательно выбрали новую партию материала с более постоянной толщиной и соответствующим образом скорректировали настройки пресса. Это привело к значительному улучшению качества гибки, а корпуса компьютеров идеально подогнаны друг к другу.
Заключение
Неравномерный изгиб при штамповке листового металла. Гибка — это сложная проблема, которая может быть вызвана различными факторами, включая свойства материала, проблемы с инструментами и оборудованием, а также проблемы, связанные с процессом. Понимая коренные причины и применяя соответствующие решения, такие как проверка и подготовка материала, техническое обслуживание и оптимизация оснастки, регулировка и контроль пресса, а также улучшение процесса, вы можете эффективно решить проблему неравномерного изгиба и производить высококачественную продукцию из листового металла.
Как профессиональный поставщик гибки и штамповки листового металла, мы обладаем знаниями и опытом, которые помогут вам преодолеть эти проблемы. Нужен ли вамПрецизионная резка листового металлаилиШтамповка листового металла Гибкауслуги, мы стремимся предоставить вам лучшие решения. Если у вас возникли какие-либо проблемы с гибкой листового металла или вы заинтересованы в наших продуктах и услугах, мы рекомендуем вам связаться с нами для обсуждения закупок. Мы с нетерпением ждем возможности сотрудничать с вами для достижения ваших целей в области производства листового металла.
Ссылки
- «Справочник по формовке листового металла», Джордж Э. Дитер
- «Производственная инженерия и технологии», Серопа Калпакджян и Стивен Р. Шмид.


